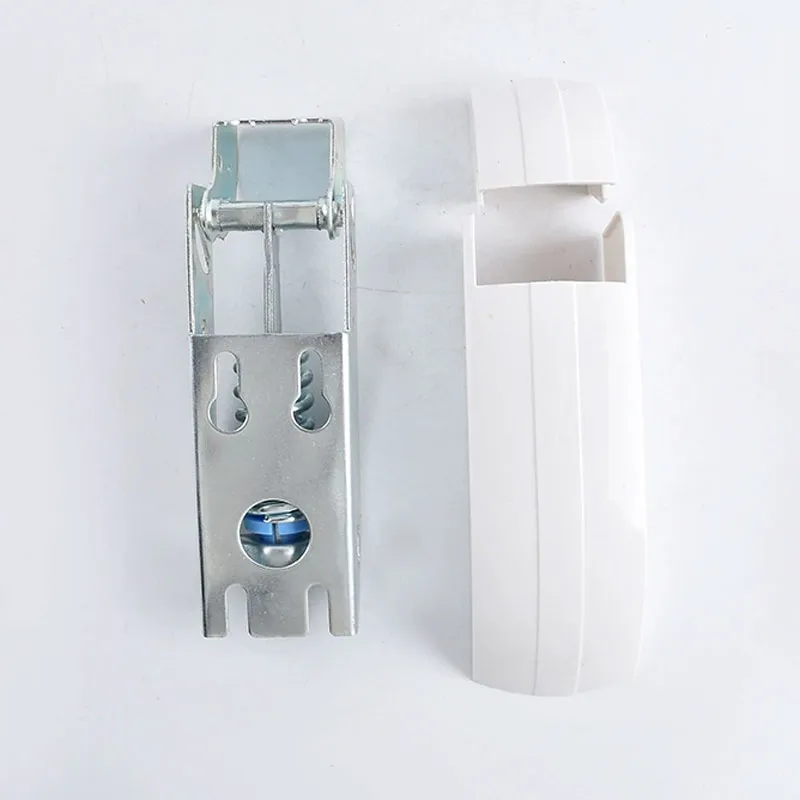
топ-10 ошибок при установке скрытых петель Morelli HH 16
2026-10-26
- Почему стандартный подход к монтажу не работает с механизмами типа HH 16
- Ошибка №1: Игнорирование допусков на глубину фрезеровки ниши
- Ошибка №2: Неточность межосевых расстояний крепежных отверстий
- Ошибка №3: Отсутствие учета толщины и жесткости дверного полотна
- Ошибка №4: Ошибки при выборе длины и типа крепежа
- Ошибка №5: Пренебрежение регулировочными зазорами на этапе сборки
- Ошибка №6: Неправильная ориентация петли (левая/правая)
- Ошибка №7: Игнорирование температурных расширений материалов
- Ошибка №8: Использование несовместимых материалов и коррозия
- Ошибка №9: Отсутствие смазки или использование неподходящих смазочных материалов
- Ошибка №10: Экономия на качестве самих петель (риски дешевых аналогов)
- Сравнительная таблица: Правильный vs Неправильный подход
- Как выбрать надежного поставщика компонентов для петель
- Заключение и следующие шаги
Монтаж скрытых петель, таких как серия Morelli HH 16, требует не просто механической точности, а глубокого понимания физики материалов и кинематики открывания. В сегменте B2B производства бытовой и промышленной техники ошибка в расчетах или установке фурнитуры ведет не к мелкому неудобству пользователя, а к серийному браку, рекламациям и потере репутации бренда. Мы проанализировали сотни производственных циклов и выявили критические узкие места, которые чаще всего игнорируются на этапе подготовки пресс-форм и сборки.
Главное за 30 секунд
- Точность фрезеровки ниши: Отклонение более 0,5 мм по глубине приводит к нарушению геометрии зазора между дверцей и корпусом, что недопустимо для премиального сегмента холодильного оборудования.
- Критичность центровки осей: Смещение центров отверстий под крепеж даже на 0,2 мм вызывает перекос рычажного механизма, увеличивая износ шарнира на 40-60% в первые месяцы эксплуатации.
- Выбор материала и покрытия: Использование петель без антикоррозийной обработки в условиях высокой влажности (холодильные камеры) приводит к закисанию механизма; важно проверять соответствие стали стандартам ISO и наличие сертификатов качества поставщика.
Почему стандартный подход к монтажу не работает с механизмами типа HH 16
Скрытые петли конструкции Morelli HH 16 представляют собой сложный кинематический узел, где нагрузка распределяется неравномерно в зависимости от угла открывания. В отличие от накладных петель, здесь работа идет «внутри» корпуса, что накладывает жесткие ограничения на допуски. Наша практика показывает, что большинство проблем возникает не из-за дефекта самой петли, а из-за несоответствия посадочных мест техническим требованиям изделия.
Инженеры часто недооценивают влияние толщины листа металла или ДСП на работу рычажного механизма. Если при проектировании пресс-формы не учтена компенсация на толщину материала двери, петля либо не позволит двери закрыться полностью, либо оставит чрезмерный зазор. Это особенно актуально для производителей холодильников и морозильников, где герметичность и плотность прилегания уплотнителя критичны для энергоэффективности.
В нашей практике был зафиксирован случай, когда партия корпусов для промышленных принтеров была забракована из-за того, что глубина выборки под петлю варьировалась в пределах ±0,8 мм. Это привело к тому, что дверь перекашивало на 3 градуса, что делало невозможным установку электронного замка. Решение потребовало перенастройки фрезерных станков и внедрения промежуточного контроля на каждом 50-м изделии.
Рекомендация: Перед запуском серийной штамповки или фрезеровки обязательно проводите тестовую сборку на контрольных образцах с использованием калиброванных шаблонов.
Ошибка №1: Игнорирование допусков на глубину фрезеровки ниши
Первая и самая распространенная ошибка — неверная глубина посадочного места. Для петель серии HH 16 геометрия ниши должна обеспечивать полное утопление механизма, но при этом оставлять необходимый микрозазор для свободного вращения рычагов. Если ниша слишком глубокая, дверь будет «гулять» в вертикальной плоскости. Если слишком мелкая — механизм упрется в край корпуса, что приведет к сколам покрытия или деформации металла.
Допустимое отклонение по глубине не должно превышать 0,3–0,5 мм. Многие цеха используют изношенный инструмент, что дает конусность или неровное дно ниши. Это создает точку напряжения в корпусе петли при закрытии. В долгосрочной перспективе это приводит к усталостному разрушению металла в зоне крепления.
Рекомендация: Используйте твердосплавные фрезы с регулярным контролем износа и внедрите лазерный контроль глубины выборки на линии.
Ошибка №2: Неточность межосевых расстояний крепежных отверстий
Петли Morelli HH 16 рассчитаны на строго определенные координаты крепежных винтов. Смещение даже одного отверстия на 0,5 мм меняет вектор нагрузки на ось вращения. Вместо плавного скольжения происходит трение металла о металл, что быстро вырабатывает смазку и приводит к заклиниванию.
Особенно опасно асимметричное смещение отверстий на ответной планке и на самой двери. Это создает эффект «скручивания» петли при каждом открывании. Для крупногабаритных дверей холодильников это критично, так как вес полотна может достигать 15–20 кг. Неверная центровка увеличивает нагрузку на шарнир в 1,5–2 раза по сравнению с расчетной.
Рекомендация: Применяйте многошпиндельные сверлильные головки с ЧПУ для одновременного сверления всех отверстий, что гарантирует сохранение геометрии межосевых расстояний.
Ошибка №3: Отсутствие учета толщины и жесткости дверного полотна
Часто закупщики выбирают петлю, ориентируясь только на габариты, забывая о весе и жесткости двери. Петли HH 16 имеют определенный предел нагрузки. Если дверь выполнена из толстого стекла или усиленного металла, а петля рассчитана на стандартную панель, произойдет прогиб рычагов. Это необратимая деформация, которую невозможно исправить регулировкой.
С другой стороны, использование избыточно мощных петель для легких дверей из МДФ экономически нецелесообразно и усложняет монтаж из-за больших габаритов механизма. Важно соблюдать баланс: для дверей весом до 10 кг подходят стандартные исполнения, для более тяжелых требуются усиленные версии или увеличение количества петель (например, три вместо двух).
Рекомендация: Всегда запрашивайте у производителя технические паспорта с указанием максимальной нагрузки на одну петлю и соотносите их с весом вашего дверного модуля.
Ошибка №4: Ошибки при выборе длины и типа крепежа
Использование саморезов неправильной длины или диаметра — тихий убийца надежности. Слишком короткие винты не обеспечивают достаточной площади захвата в материале корпуса, особенно если это ДСП или мягкие сплавы. Слишком длинные могут пройти насквозь или упереться в внутренние компоненты петли, блокируя её движение.
Также критичен тип резьбы. Для металлических корпусов требуются винты с мелким шагом резьбы, для древесных плит — с крупным. Использование универсальных саморезов часто приводит к тому, что они либо не держат нагрузку, либо раскалывают материал вокруг отверстия при затяжке. Мы видели случаи, когда вибрация от работы компрессора холодильника ослабляла неправильно подобранный крепеж за 2–3 месяца.
Рекомендация: Используйте крепеж, рекомендованный производителем петли, или проводите испытания на вырыв крепежа для ваших конкретных материалов корпуса.
Ошибка №5: Пренебрежение регулировочными зазорами на этапе сборки
Многие сборщики пытаются установить дверь «идеально» сразу, затягивая винты до упора. Это ошибка. Петли скрытого монтажа, включая HH 16, имеют систему микрорегулировок (по высоте, глубине и прижиму). Если изначально не оставить люфт для регулировки, вы лишаете себя возможности компенсировать накопленные погрешности изготовления корпуса и двери.
Правильный алгоритм: предварительная фиксация с небольшим зазором, навеска двери, грубая регулировка положения, и только потом — финальная затяжка. Игнорирование этого этапа приводит к тому, что дверь невозможно выставить в одной плоскости с фасадом, что выглядит как дефект продукции.
Рекомендация: Разработайте технологическую карту сборки с четким указанием моментов затяжки и последовательности регулировок.
Ошибка №6: Неправильная ориентация петли (левая/правая)
Хотя петли HH 16 часто являются универсальными или легко перенастраиваемыми, ошибка в их первоначальной ориентации при фрезеровке ниш встречается часто. Если перепутать левую и правую сторону, механизм может упираться в корпус при открывании более чем на 90 градусов, или же дверь будет открываться не в ту сторону, блокируя доступ к другим элементам техники.
В автоматизированных линиях этот риск минимизирован, но на участках ручной сборки или при мелкосерийном производстве человеческий фактор играет роль. Проверка направления открывания должна быть включена в чек-лист оператора перед установкой фурнитуры.
Рекомендация: Маркируйте посадочные места на корпусе и двери символами L/R еще на этапе раскроя или штамповки.
Ошибка №7: Игнорирование температурных расширений материалов
Для холодильного и морозильного оборудования это критический пункт. Металл и пластик имеют разные коэффициенты температурного расширения. При переходе из комнатной температуры в камеру с -18°C материалы сжимаются. Если петля установлена «внатяг», без учета тепловых зазоров, при охлаждении возникнут внутренние напряжения, способные деформировать корпус петли или сорвать крепеж.
Производители качественных компонентов, такие как ООО Циндао Минда Точная промышленность, учитывают эти факторы при проектировании своих изделий. Их опыт поставок для концернов уровня Haier и TCL демонстрирует важность тестирования фурнитуры в термокамерах. Игнорирование этого этапа приводит к тому, что дверь холодильника начинает плохо закрываться зимой или в регионах с холодным климатом.
Рекомендация: Проводите климатические испытания прототипов с установленными петлями в диапазоне температур от -25°C до +40°C.
Ошибка №8: Использование несовместимых материалов и коррозия
Скрытые петли часто изготавливаются из стали с различным покрытием. Если использовать дешевые аналоги без надлежащей защиты в условиях высокой влажности (кухни, холодильники), возникает электрохимическая коррозия, особенно если контактирующие детали выполнены из разных металлов (например, алюминиевый корпус и стальная петля).
Ржавчина не только портит внешний вид, но и «цементирует» подвижные части механизма. Через полгода такая петля превращается в монолит, который невозможно отрегулировать. Стандарты ISO 9001, которыми руководствуется производство ООО Циндао Минда Точная промышленность, требуют строгого контроля качества покрытий и выбора материалов, устойчивых к агрессивным средам.
Рекомендация: Требуйте у поставщика сертификаты на коррозионную стойкость (например, тесты в соляном тумане по ASTM B117).
Ошибка №9: Отсутствие смазки или использование неподходящих смазочных материалов
Даже самые качественные петли нуждаются в смазке. Однако использование обычных машинных масел или силиконовых смазок низкого качества может привести к обратному эффекту: смазка высыхает, густеет на холоде или собирает пыль, превращаясь в абразивную пасту.
Для пищевых холодильников и бытовой техники необходимо использовать инертные, нетоксичные смазки, которые сохраняют вязкость при низких температурах. Отсутствие смазки увеличивает усилие открывания и ускоряет износ трущихся пар. В нашей практике мы рекомендуем закладывать смазку на этапе сборки, используя дозирующие системы для исключения человеческого фактора.
Рекомендация: Используйте синтетические смазки на основе PTFE (тефлона), одобренные для контакта с пищевыми продуктами, если речь идет о холодильном оборудовании.
Ошибка №10: Экономия на качестве самих петель (риски дешевых аналогов)
Последняя, но самая дорогостоящая ошибка — попытка сэкономить на закупке фурнитуры. Дешевые копии петель Morelli HH 16 часто отливаются из низкокачественных сплавов, имеют поры в структуре металла и неточную геометрию. Такая петля может выдержать 1000 циклов открывания вместо заявленных 50 000.
Стоимость замены петли у конечного клиента, включая выезд мастера и логистику, в 10–15 раз превышает разницу в цене между качественной и дешевой фурнитурой. Кроме того, это бьет по репутации бренда. Компании, такие как ООО Циндао Минда Точная промышленность, инвестируют в высокоточные прессы (до 250 тонн) и системы контроля качества именно для того, чтобы исключить подобные риски для своих партнеров, обеспечивая стабильность параметров от партии к партии.
Рекомендация: Рассчитывайте общую стоимость владения (TCO), а не только закупочную цену компонента.
Сравнительная таблица: Правильный vs Неправильный подход
| Параметр | Правильный подход (Best Practice) | Типичная ошибка | Последствия |
|---|---|---|---|
| Глубина ниши | Контроль с точностью до 0,1 мм, использование шаблонов | Отклонение > 0,5 мм, ручной замер | Перекос двери, нарушение герметичности |
| Крепеж | Специализированные винты, контроль момента затяжки | Универсальные саморезы, затяжка «до упора» | Срыв резьбы, трещины в корпусе |
| Материал петли | Сертифицированная сталь, антикоррозийное покрытие | Дешевые сплавы без покрытия | Коррозия, заклинивание через 6-12 месяцев |
| Регулировка | Поэтапная настройка после навески | Фиксация в «идеальном» положении до навески | Невозможность компенсировать погрешности сборки |
| Тестирование | Климатические и циклические испытания | Только визуальный осмотр | Скрытые дефекты, проявляющиеся у клиента |
Как выбрать надежного поставщика компонентов для петель
Избежать вышеперечисленных ошибок можно не только на этапе монтажа, но и на этапе выбора партнера по производству. Ключевой фактор — наличие полного цикла производства и системы контроля качества. Когда вы заказываете компоненты у компании, которая самостоятельно проектирует пресс-формы, осуществляет штамповку и сварку, вы получаете продукт с гарантированной геометрией.
Например, производственная база ООО Циндао Минда Точная промышленность позволяет реализовывать сложные проекты под ключ. Наличие парка высокоточных автоматов и станков ЧПУ обеспечивает повторяемость деталей с микронной точностью. Это значит, что каждая тысячная петля будет идентична первой, что критически важно для автоматизированных линий сборки ваших клиентов.
Сертификация ISO 9001:2000 и опыт работы с такими гигантами, как Haier и TCL, служат подтверждением способности поставщика соблюдать строгие стандарты качества. При выборе партнера обращайте внимание на его возможность предоставлять техническую поддержку на этапе разработки изделия, а не просто продавать готовую продукцию.
Заключение и следующие шаги
Установка скрытых петель Morelli HH 16 — это процесс, требующий инженерной дисциплины. Избегание десяти описанных ошибок позволит вам снизить процент брака, уменьшить количество рекламаций и повысить лояльность конечных потребителей к вашей технике. Качество фурнитуры и точность её установки напрямую влияют на восприятие качества всего продукта.
Если вы ищете надежного партнера для поставки высокоточных штампованных компонентов, корпусов шарниров и усиливающих пластин, рассмотрите возможности сотрудничества с профессионалами, понимающими специфику ваших задач.
Запросите коммерческое предложение и технический паспорт на интересующие вас модели петель и компонентов, чтобы оценить соответствие их характеристик вашим производственным требованиям. Наши специалисты готовы провести консультацию по оптимизации конструкций ваших изделий для снижения себестоимости и повышения надежности.