руководство покупателя: как выбрать петли для встраиваемых холодильников
2026-10-26
- Типология петель для встраиваемых холодильников: инженерный подход
- Ключевые технические параметры выбора
- Производственные возможности и контроль качества: почему важен полный цикл
- Логистика, сертификация и правовые аспекты импорта
- Пошаговый алгоритм действий для закупщика
- Заключение: инвестиция в надежность
Выбор фурнитуры для встраиваемой холодильной техники — это не просто вопрос эстетики фасада, а сложная инженерная задача, влияющая на долговечность всего узла. Ошибка в расчете нагрузки или геометрии крепления приводит к перекосу дверцы, нарушению герметичности контура и, как следствие, к росту энергопотребления оборудования. В данном руководстве мы разберем ключевые технические параметры, которые необходимо учитывать закупщикам и инженерам-конструкторам при подборе петель.
Главное за 30 секунд
- Критичность точности: Допуск на изготовление штампованных элементов петли не должен превышать ±0.1 мм для обеспечения плавного хода и сохранения вакуумного уплотнения двери.
- Материал и покрытие: Для холодильных камер обязательно использование стали с цинковым или никелевым покрытием толщиной не менее 8–12 мкм для защиты от конденсата и коррозии.
- Надежность поставщика: Предпочтение следует отдавать производителям с полным циклом (пресс-формы + штамповка) и сертификацией ISO 9001, что гарантирует стабильность геометрии партии от первого до тысячного изделия.
Типология петель для встраиваемых холодильников: инженерный подход
В индустрии встраиваемой бытовой техники (Built-in) используются специфические механизмы открывания, отличающиеся от стандартных навесных петель. Основная задача такой фурнитуры — синхронизировать движение мебельного фасада и двери холодильника, часто через систему направляющих или скользящих креплений. Непонимание этой механики является главной причиной возвратов продукции и рекламаций.
Существует два основных типа конструкций, диктующих требования к металлическим компонентам:
- Скользящая система (Sliding hinge system): Фасад крепится непосредственно к двери холодильника, но движется по направляющим. Здесь критически важна прочность самих петель и усиливающих пластин, так как они принимают на себя вес тяжелого деревянного или стеклянного фасада. Любая деформация металла приведет к трению фасада о корпус шкафа.
- Дверь-в-двери (Door-on-door): Фасад жестко закреплен на двери прибора. Петли должны выдерживать экстремальные рычаговые нагрузки. В этом случае качество сварных швов и толщина металла шарнирного корпуса становятся определяющими факторами безопасности.
Инженеры часто сталкиваются с проблемой усталости металла в зоне шарнира. Если производитель экономит на толщине листа или использует сталь низкого сорта (например, вместо SPCC используется более дешевый аналог без гарантированных механических свойств), петля «проседает» уже через 6–8 месяцев активной эксплуатации. Это классический пример того, как экономия на компоненте в $0.50 приводит к потере репутации бренда и убыткам на гарантийном обслуживании в десятки тысяч долларов.
Рекомендация: При проектировании нового узла всегда запрашивайте у поставщика данные о пределе текучести используемой стали и результаты тестов на циклическую нагрузку (минимум 50 000 циклов открывания/закрывания).
Ключевые технические параметры выбора
При формировании технического задания (ТЗ) для поставщика петель необходимо четко регламентировать следующие параметры. Отклонение от них недопустимо для сохранения функциональности изделия.
1. Геометрическая точность и допуски
Встраиваемая техника требует идеальной подгонки. Зазор между фасадом и соседними модулями кухни обычно составляет 2–3 мм. Если петля имеет погрешность в расположении крепежных отверстий более 0.2 мм, собрать изделие без видимых перекосов невозможно. Высококачественные штампованные детали, такие как те, что производятся на автоматических прессах с усилием 250 тонн, обеспечивают стабильность размеров благодаря жесткой фиксации заготовки в матрице.
2. Коррозионная стойкость и покрытие
Холодильник — это зона повышенной влажности и перепадов температур. Конденсат, образующийся при открытии двери, агрессивно воздействует на металлические части. Стандартное гальваническое цинкование должно соответствовать стандартам солевого тумана (Salt Spray Test) не менее 48–72 часов без появления белого налета (белая ржавчина). Для премиального сегмента рекомендуется никелирование или использование нержавеющей стали AISI 304 для критических узлов.
3. Несущая способность и вес фасада
Вес фасада может варьироваться от 5 кг (ЛДСП) до 25 кг (стекло, массив дерева). Петля должна быть рассчитана с коэффициентом запаса прочности не менее 1.5. Это означает, что если максимальный вес фасада 20 кг, механизм должен выдерживать статическую нагрузку до 30 кг без необратимой деформации.
| Параметр | Эконом-сегмент | Стандарт / Премиум | Риск при несоответствии |
|---|---|---|---|
| Толщина металла (мм) | 1.0 – 1.2 | 1.5 – 2.0+ | Деформация под весом фасада, провисание двери |
| Покрытие | Гальваника 5 мкм | Цинк 8-12 мкм / Никель | Коррозия, появление ржавчины на стыках |
| Точность отверстий | ± 0.3 мм | ± 0.05 – 0.1 мм | Невозможность сборки, перекос фасада |
| Ресурс (циклы) | 20 000 – 30 000 | 50 000 – 100 000+ | Разрушение шарнира через 1-2 года |
Совет закупщику: Не ориентируйтесь только на цену за единицу. Рассчитывайте стоимость владения (TCO), включая процент брака на линии сборки и затраты на логистику замен.
Производственные возможности и контроль качества: почему важен полный цикл
Рынок насыщен посредниками, которые продают фурнитуру, произведенную на разных заводах. Это создает огромные риски для B2B-заказчика: нестабильное качество партий, отсутствие контроля над инструментом (пресс-формами) и невозможность оперативной корректировки чертежей. Идеальная модель сотрудничества — работа с заводом, обладающим полным циклом производства: от проектирования пресс-формы до финальной упаковки.
Ярким примером такого подхода является деятельность ООО Циндао Минда Точная промышленность. Компания, расположенная в Индустриальном парке Синьчжуан (Циндао), демонстрирует, как вертикальная интеграция процессов влияет на качество конечного продукта. Наличие собственного парка высокоточных автоматических прессов грузоподъемностью от 80 до 250 тонн позволяет контролировать каждый этап штамповки. Например, при изготовлении корпусов шарниров и усиливающих пластин для петель, использование пресса мощностью 250 тонн обеспечивает необходимую плотность металла в зоне гибки, исключая микротрещины, которые могут возникнуть на менее мощном оборудовании.
Особое внимание стоит уделить контролю геометрии. В практике компании внедрена система менеджмента качества ISO 9001:2000, что подразумевает проверку изделий на всех этапах жизненного цикла. Для петель холодильников это критично, так как даже микроскопическое отклонение в углу гиба может привести к тому, что дверь не будет плотно прилегать к уплотнителю. Использование радиально-сверлильных, фрезерных и шлифовальных станков при изготовлении самих пресс-форм гарантирует, что каждая тысячная деталь будет идентична первой.
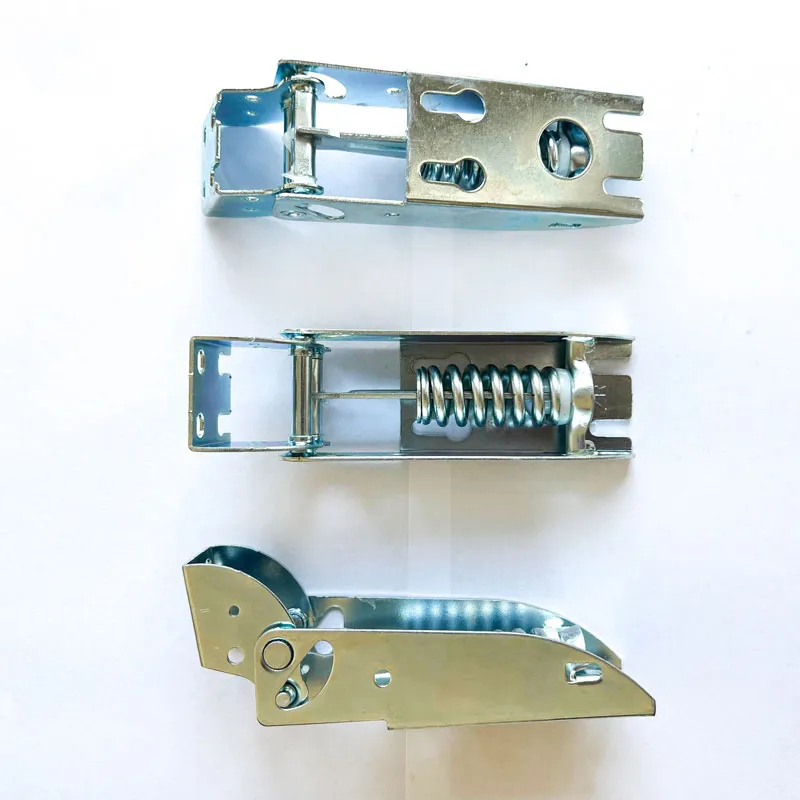
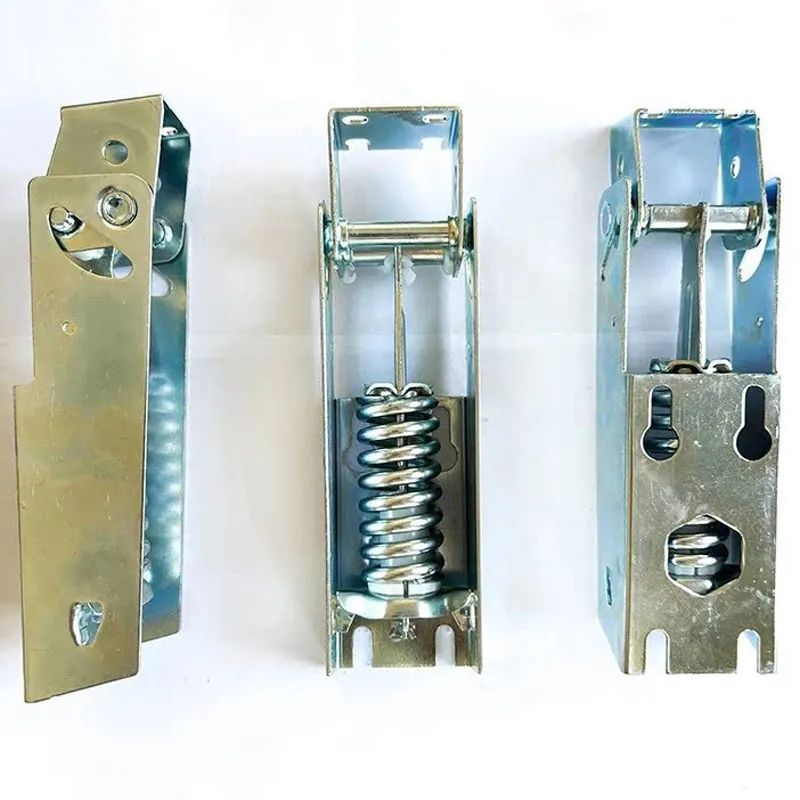
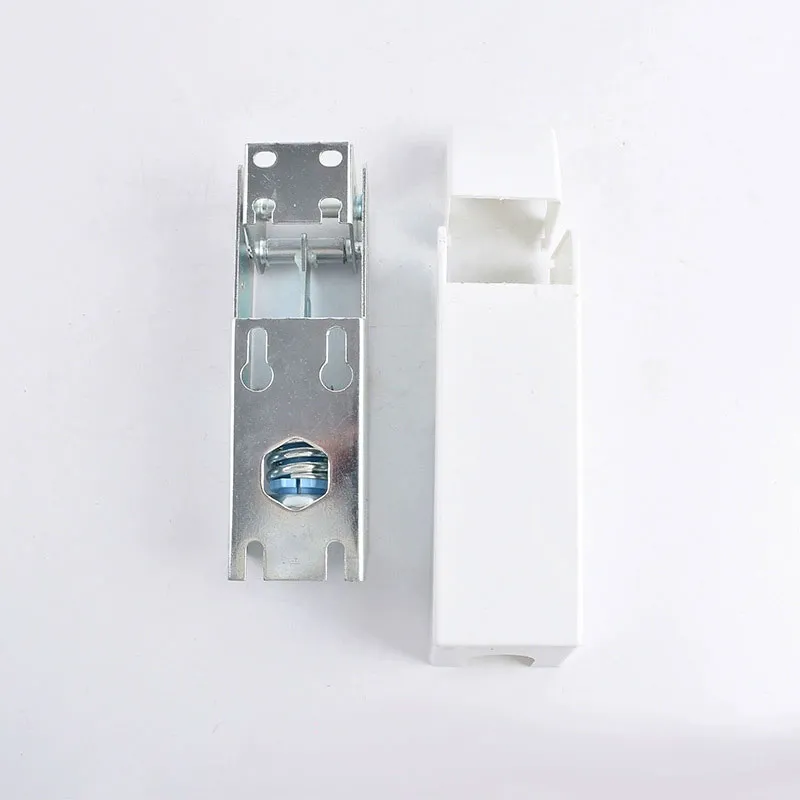
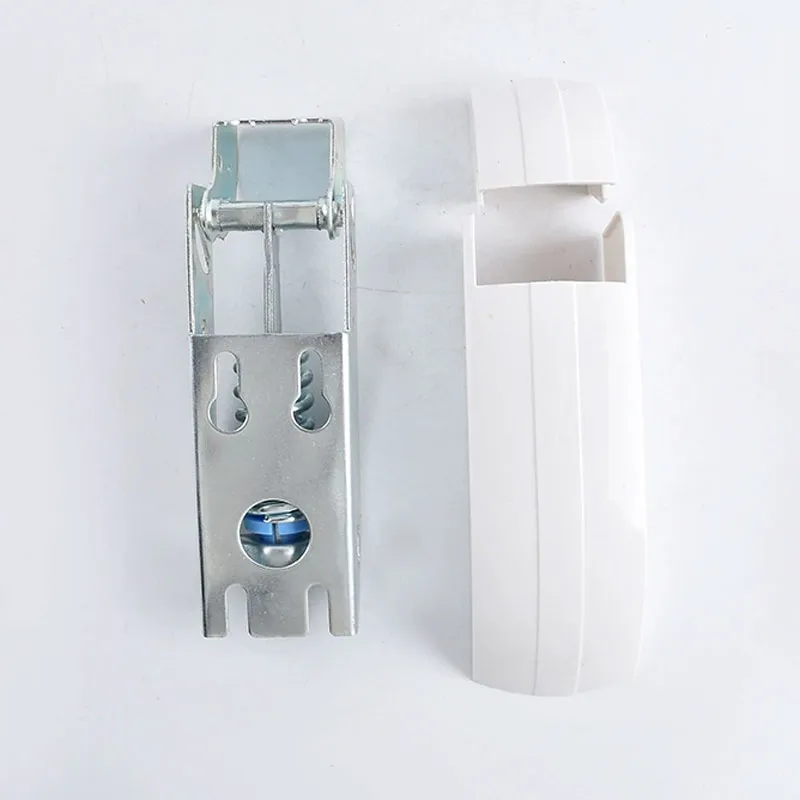
Кроме того, опыт работы с такими гигантами, как концерн Haier и TCL, подтверждает способность предприятия соблюдать строгие корпоративные стандарты качества. Ассортимент включает не только сами петли (модели 3.0, 3.5 и другие исполнения), но и сопутствующие элементы: держатели компрессоров, крышки блоков питания, верхние и нижние усиливающие пластины. Это позволяет заказчику консолидировать закупки металлокомпонентов у одного надежного партнера, снижая логистические издержки и упрощая входной контроль качества.
Частая ошибка при выборе поставщика
Многие закупщики игнорируют этап согласования прототипов пресс-формы. Они утверждают чертеж детали, но не проверяют сам инструмент. В результате, при изменении партии сырья (например, толщины листа стали), геометрия детали «плывет». Профессиональные производители, такие как Qingdao Minda, практикуют совместную разработку и тестирование опытных образцов, что исключает подобные сюрпризы в серийном производстве.
Логистика, сертификация и правовые аспекты импорта
При импорте промышленных компонентов из Китая в Россию и страны ЕАЭС необходимо учитывать требования технических регламентов. Хотя петли сами по себе могут не подлежать обязательной сертификации ТР ТС как отдельный вид продукции, они входят в состав конечного изделия (холодильника), которое подлежит строгой оценке соответствия (ТР ТС 004/2011 «О безопасности низковольтного оборудования» и ТР ТС 020/2011 «Электромагнитная совместимость»). Поэтому наличие у поставщика сертификата ISO и протоколов испытаний материалов является обязательным условием для прохождения аудита вашего собственного производства.
Важным аспектом является упаковка. Металлические детали чувствительны к механическим повреждениям при транспортировке. Качественная упаковка должна предусматривать индивидуальную защиту поверхностей (антикоррозийная бумага, блистеры) и жесткую фиксацию в коробах для предотвращения деформации. Нарушение упаковки ведет к появлению сколов покрытия, что автоматически переводит деталь в категорию брака.
Сроки поставки также играют решающую роль. Современные производственные линии не терпят простоев. Надежный партнер должен иметь складские запасы готовой продукции или возможность быстрого запуска партии. Благодаря оптимизированным процессам и наличию современного оборудования, производители уровня Minda способны обеспечивать стабильную поставку даже при значительных объемах заказов, соблюдая agreed lead times (согласованные сроки поставки).
Пошаговый алгоритм действий для закупщика
Чтобы минимизировать риски и выбрать оптимального поставщика петель для встраиваемых холодильников, рекомендуем следовать следующему плану:
- Аудит технической документации: Подготовьте детальные 2D-чертежи с указанием всех критических размеров, допусков и требований к покрытию. Укажите марку стали или ее аналоги.
- Запрос коммерческого предложения (RFQ): Отправьте запрос минимум трем производителям. Обратите внимание не только на цену, но и на срок изготовления пресс-формы и MOQ (минимальный объем заказа). Задайте вопрос о наличии сертификата ISO 9001.
- Оценка технологических возможностей: Узнайте, есть ли у завода собственное инструментальное производство. Способность самостоятельно изготавливать и ремонтировать пресс-формы — признак зрелости предприятия. Уточните парк прессов: для тяжелых деталей требуются машины от 160 тонн и выше.
- Заказ образцов и тестирование: Перед запуском массовой партии закажите пилотную партию (например, 50–100 штук). Проведите внутренние тесты: установите петли на реальные корпуса, проверьте легкость хода, измерьте усилия открывания, проведите тест на коррозию в солевой камере.
- Контрактование и контроль первой партии: В договоре пропишите штрафные санкции за отклонение от размеров сверх допусков. Организуйте инспекцию первой промышленной партии (Pre-shipment Inspection) силами независимой компании или вашего представителя.
Важно: Никогда не соглашайтесь на поставку без предварительного утверждения «золотого образца» (Golden Sample), который будет эталоном для приемки всего объема товара.
Заключение: инвестиция в надежность
Выбор петель для встраиваемых холодильников — это баланс между стоимостью компонента и надежностью конечного продукта. Экономия на качестве металла, точности штамповки или антикоррозийном покрытии неизбежно приводит к рекламациям со стороны конечного потребителя. В условиях высокой конкуренции на рынке бытовой техники, репутация бренда строится на бескомпромиссном качестве каждой детали, даже самой незаметной.
Сотрудничество с профессиональными производителями, такими как ООО Циндао Минда Точная промышленность, позволяет закрыть вопросы качества на этапе производства. Полный цикл изготовления, современное оборудование и опыт поставок для лидеров рынка (Haier, TCL) служат гарантом того, что вы получите продукт, соответствующий самым строгим инженерным стандартам.
Не позволяйте фурнитуре стать слабым звеном в вашей цепи поставок. Подходите к выбору партнера стратегически, требуя прозрачности процессов и подтверждения качества документально.
Готовы обсудить техническое задание?
Запросите коммерческое предложение и технический паспорт на интересующие вас модели петель. Наши инженеры готовы провести бесплатный аудит ваших чертежей и предложить оптимизацию конструкции для снижения себестоимости без потери качества.
Связаться с отделом продаж и получить консультацию инженера →