установка скрытых петель узла RS52: пошаговая инструкция
2026-10-24
- Технические требования и подготовка к монтажу скрытых петель RS52
- Необходимый инструмент и оснастка для профессиональной установки
- Пошаговая инструкция: от разметки до финальной регулировки
- Типичные ошибки монтажа и методы их устранения
- Выбор поставщика компонентов: почему важна точность изготовления
- Заключение и следующие шаги
Технические требования и подготовка к монтажу скрытых петель RS52
Главное за 30 секунд:
- Точность фрезеровки: Допуск на глубину паза для узла RS52 не должен превышать ±0.1 мм; отклонение приводит к перекосу дверцы и преждевременному износу шарнирного механизма.
- Момент затяжки: Крепежные винты необходимо затягивать с моментом 2.5–3.0 Н·м. Использование ударного инструмента без ограничения крутящего момента категорически запрещено во избежание срыва резьбы в алюминиевом или стальном корпусе.
- Контроль геометрии: После установки обязательна проверка параллельности плоскостей двери и корпуса. Зазор по всему периметру должен быть равномерным (рекомендуемое значение 2–3 мм), что гарантирует герметичность и эстетическую целостность изделия.
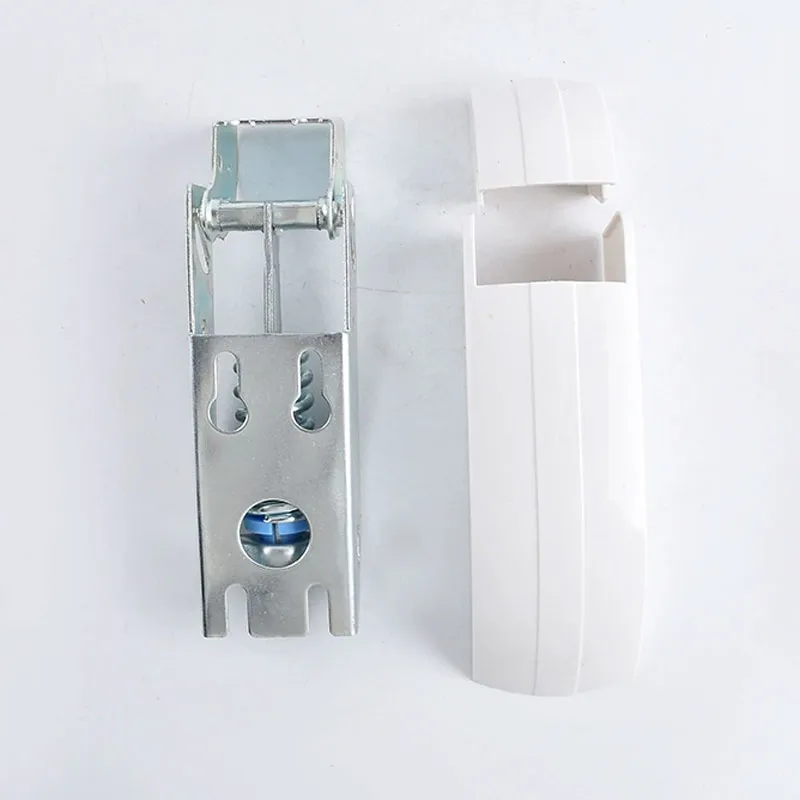
Монтаж скрытых петель, в частности модели RS52, представляет собой критически важный этап сборки корпусной мебели, холодильного оборудования и промышленных шкафов. В отличие от накладных аналогов, скрытый узел берет на себя не только функцию вращения, но и значительную часть нагрузки на изгиб, требуя ювелирной точности при подготовке посадочных мест. Ошибки на этапе фрезеровки или сверления невозможно компенсировать регулировками, что делает предварительную подготовку фундаментом долговечности всего изделия.
Узел RS52 разработан для обеспечения плавного хода и фиксации положения двери в широком диапазоне углов открывания. Однако его эффективность напрямую зависит от качества сопрягаемых деталей. В нашей инженерной практике мы неоднократно сталкивались с ситуациями, когда даже премиальные петли выходили из строя через 3–4 месяца эксплуатации из-за микроскопических перекосов в посадочных гнездах. Это приводило к локальным концентрациям напряжения в металле петли, вызывая усталостные трещины.
Для успешной реализации проекта необходимо строго соблюдать технологический процесс. Перед началом работ убедитесь, что материал корпуса (ЛДСП, МДФ, металл или пластик) соответствует заявленным производителем петли характеристикам плотности и прочности на сжатие. Если вы работаете с мягкими сплавами или композитами, рекомендуется использование усиливающих пластин, которые распределяют нагрузку на большую площадь, предотвращая продавливание материала.
Компания ООО Циндао Минда Точная промышленность, обладая парком высокоточных прессов и станков ЧПУ, уделяет особое внимание геометрической точности своих компонентов. Наш опыт производства корпусов шарниров и усиливающих пластин показывает, что стабильность размеров посадочных мест на уровне 0.05 мм позволяет снизить процент брака при сборке конечного продукта почти до нуля. Именно такой подход к прецизионной штамповке и механической обработке закладывает основу для беспроблемного монтажа.
Рекомендация инженера: перед массовой фрезеровкой всегда выполняйте тестовый рез на отходе материала той же партии, чтобы проверить поведение инструмента и исключить эффект “выкрашивания” краев паза.
Необходимый инструмент и оснастка для профессиональной установки
Качество установки скрытых петель RS52 на 80% определяется правильностью выбора инструмента. Использование универсальных бытовых наборов часто приводит к несоответствию глубины и формы выборки техническим требованиям производителя фурнитуры. Для соблюдения стандартов ISO 9001 и обеспечения повторяемости результатов на производственной линии необходим специализированный арсенал.
Фрезерное оборудование и шаблоны
Основным инструментом является ручной фрезер с вертикальным погружением или присадочно-присадочный станок для серийного производства. Ключевым элементом здесь выступает концевая фреза диаметром, соответствующим радиусу закругления паза петли RS52 (обычно это 35 мм или 40 мм, в зависимости от модификации). Важно использовать фрезы из твердого сплава с острым режущим кантом, чтобы обеспечить чистоту поверхности паза. Шероховатость стенок паза должна быть минимальной, так как любые неровности создают люфт.
Для единичного монтажа или малых серий целесообразно применение готовых шаблонов (кондукторов). Шаблоны жестко фиксируются на заготовке и направляют фрезу, исключая человеческий фактор. При работе с крупными партиями, такими как поставки для холодильных установок, мы рекомендуем использовать пневматические прижимы и упоры, которые гарантируют идентичность каждой детали в партии.
Крепежный инструмент и измерительные приборы
Для фиксации самой петли требуются отвертки или шуруповерты с функцией точной регулировки крутящего момента (клинтрон). Стандартные шуруповерты без ограничителя часто пережимают винты, деформируя тело петли или срывая резьбу в материале основы. Диапазон моментов для винтов M4–M6 обычно составляет 2.0–3.5 Н·м. Также необходим динамометрический ключ для контрольных замеров.
Измерительный контроль осуществляется с помощью штангенциркуля с глубинометром, угольника с точностью до 0.5 мм и щупов для проверки зазоров. Лазерный нивелир или строительный уровень пригодятся для проверки вертикальности установки двери после навески.
| Тип инструмента | Требования к характеристикам | Влияние на качество монтажа |
|---|---|---|
| Концевая фреза | Твердый сплав, диаметр согласно чертежу RS52, острая заточка | Чистота стенок паза, отсутствие люфта, точная посадка без зазоров |
| Шуруповерт | Регулировка момента затяжки (клинтрон), биты PH2/PZ2 высокого качества | Предотвращение срыва резьбы, сохранение геометрии петли, надежная фиксация |
| Шаблоны/Кондукторы | Жесткий материал (сталь/текстолит), износостойкие втулки | Повторяемость координат отверстий, снижение времени на разметку |
| Измерительный инструмент | Штангенциркуль (точность 0.05 мм), угольник, щупы | Контроль глубины фрезеровки, проверка перпендикулярности и зазоров |
Важно отметить, что экономия на качестве расходных материалов, таких как биты или фрезы, ведет к экспоненциальному росту затрат на переделку брака. В производстве компонентов для концерна Хайер и других крупных заказчиков мы используем только сертифицированный инструмент, прошедший входной контроль, что позволяет нам гарантировать соответствие каждого изделия техническому заданию.
Рекомендация закупщика: при формировании заказа на оснастку учитывайте ресурс фрез. Для партий свыше 1000 единиц целесообразно иметь сменный комплект фрез, чтобы избежать простоя линии из-за затупления инструмента.
Пошаговая инструкция: от разметки до финальной регулировки
Процесс установки скрытого петельного узла RS52 требует последовательного выполнения операций. Нарушение очередности этапов может привести к невозможности корректной регулировки двери в дальнейшем. Ниже приведена детальная методика, проверенная на промышленных сборочных линиях.
-
Разметка и центровка посадочных мест.
Первым шагом является нанесение разметки на торцевую часть двери и внутреннюю стенку корпуса. Центр отверстия под чашку петли должен находиться на строго определенном расстоянии от края двери (согласно спецификации RS52, обычно это 3–5 мм от торца). Используйте кернер для нанесения центровых точек, чтобы сверло не сместилось при начале работы. Ошибка в разметке даже на 1 мм приведет к тому, что дверь будет выступать за габариты корпуса или задевать соседние элементы.
Частая ошибка: Разметка “на глаз” без использования жестких упоров. Всегда используйте шаблоны или цифровые координатные столы. -
Фрезеровка паза под чашку петли.
Установите фрезер на заданную глубину. Глубина паза должна точно соответствовать толщине чашки петли RS52, чтобы ее верхняя плоскость была заподлицо с поверхностью двери или немного утоплена (не более 0.2 мм). Выполните фрезеровку, обеспечивая плавное погружение инструмента. Стенки паза должны быть вертикальными и гладкими. После фрезеровки удалите стружку и проверьте глубину штангенциркулем в нескольких точках.
Важно: Если материал склонен к сколам (например, ламинированная ДСП низкого качества), предварительно наклейте малярный скотч на зону фрезеровки или используйте фрезы с обратным резом. -
Сверление отверстий под крепежные винты.
В центре выфрезерованного паза разметьте отверстия под саморезы или винты крепления. Диаметр сверла должен быть на 0.5–1.0 мм меньше диаметра резьбы винта для обеспечения плотной посадки. Сверлите отверстия строго перпендикулярно поверхности, используя направляющую втулку или сверлильный станок. Перекос отверстия приведет к тому, что винт войдет под углом и не обеспечит необходимой силы прижима. -
Установка петли в паз и предварительная фиксация.
Поместите петлю RS52 в подготовленный паз. Убедитесь, что она лежит ровно, без перекосов. Вставьте крепежные винты и затяните их вручную или шуруповертом на минимальном моменте. На этом этапе не затягивайте винты до упора. Оставьте небольшой люфт (буквально пол-оборота), чтобы иметь возможность микрокорректировки положения петли перед окончательной фиксацией. -
Навеска двери и ответной планки.
Закрепите ответную часть петли (плечо) на корпусе шкафа или раме. Здесь также важна точность позиционирования по высоте и глубине. После закрепления ответной части, навесьте дверь, соединив подвижную и неподвижную части петли. Обычно это делается путем защелкивания или вставкой оси, в зависимости от конструкции конкретной модификации RS52. -
Финальная регулировка и затяжка.
Откройте и закройте дверь несколько раз, оценивая плавность хода. Используя регулировочные винты (если они предусмотрены конструкцией RS52), выставите необходимые зазоры по вертикали и горизонтали. Добейтесь равномерного зазора по всему периметру двери. Только после достижения идеального положения окончательно затяните все крепежные винты с рекомендуемым моментом 2.5–3.0 Н·м.
Частая ошибка: Попытка регулировать дверь силой, игнорируя регулировочные механизмы. Это приводит к деформации металла петли и потере ее функциональности.
Рекомендация технолога: после финальной затяжки обязательно проведите тест на открытие/закрытие не менее 10 циклов, чтобы убедиться в отсутствии самопроизвольного ослабления крепежа и правильности работы доводчика (если он интегрирован).
Типичные ошибки монтажа и методы их устранения
Даже при наличии подробной инструкции, монтажники часто допускают системные ошибки, которые снижают эксплуатационные характеристики изделия. Анализ рекламаций на нашем производстве позволил выделить три наиболее критичные проблемы и способы их решения.
Проблема 1: Дверь не закрывается плотно или имеет большой зазор
Причина: Чаще всего это связано с неправильной глубиной фрезеровки паза или смещением центра отверстия. Если паз слишком глубок, петля уходит внутрь, и плечо не может прижать дверь к корпусу. Если паз мелкий, дверь выступает и упирается в край корпуса.
Решение: Проверьте глубину паза. Если отклонение незначительное (до 0.5 мм), можно использовать регулировочные эксцентрики петли (если модель RS52 их предусматривает). При больших отклонениях требуется переустановка петли с использованием шайб-прокладок или повторная фрезеровка (что часто ведет к браку детали). Использование качественных усиливающих пластин от ООО Циндао Минда Точная промышленность помогает компенсировать мелкие неровности поверхности и обеспечивает стабильную базу для петли.
Проблема 2: Скрип и тугой ход двери
Причина: Попадание стружки или пыли в шарнирный механизм, а также перекос осей вращения из-за непараллельной установки ответной планки и чашки петли.
Решение: Тщательно очистите механизм от загрязнений. Проверьте параллельность установки частей петли относительно друг друга. Ослабьте крепеж ответной планки и отрегулируйте ее положение так, чтобы ось вращения была идеально вертикальной. Смажьте шарнир силиконовой смазкой, не содержащей кислот, чтобы избежать коррозии.
Проблема 3: Вырывание винтов из материала корпуса
Причина: Использование винтов слишком большого диаметра для данного типа материала, отсутствие предварительного засверливания или динамические нагрузки, превышающие расчетные.
Решение: Всегда делайте пилотные отверстия. Для легких материалов (МДФ низкой плотности, пластик) используйте специальные винты с широкой резьбой или устанавливайте пластиковые дюбели. В случаях высоких нагрузок, например, в сельскохозяйственной технике или промышленных холодильниках, мы рекомендуем применять металлические усиливающие пластины, которые принимают нагрузку на себя, распределяя ее по большей площади корпуса.
Рекомендация по контролю качества: внедрите выборочный контроль усилия вырыва винта на образцах из каждой партии материала. Это позволит своевременно корректировать параметры крепежа.
Выбор поставщика компонентов: почему важна точность изготовления
Успешная установка скрытых петель RS52 зависит не только от навыков монтажника, но и от качества самих комплектующих. Рынок насыщен предложениями, однако далеко не все производители способны обеспечить необходимую точность геометрии и однородность металла.
Выбирая партнера для поставки петель, корпусов шарниров и усиливающих элементов, обращайте внимание на наличие собственной производственной базы и системы контроля качества. Компания ООО Циндао Минда Точная промышленность, основанная в 2010 году в городе Циндао, демонстрирует пример комплексного подхода к производству металлических компонентов. Наши заводские помещения площадью 3000 квадратных метров оснащены автоматическими прессами грузоподъемностью от 80 до 250 тонн, а также парком фрезерных и шлифовальных станков.
Такая производственная мощность позволяет нам контролировать каждый этап жизненного цикла изделия: от проектирования пресс-форм до финишной штамповки и сварки. Мы понимаем, что для петель серии RS52 критически важна прочность металла и точность отверстий. Поэтому вся продукция проходит многоступенчатый контроль в рамках сертифицированной системы менеджмента качества ISO 9001:2000. Это гарантирует, что каждая партия петель будет иметь идентичные характеристики, что упрощает процесс монтажа на стороне клиента и снижает риск брака.
Наш опыт сотрудничества с такими гигантами, как Haier, TCL и Qingdao Sindu Electronics, подтверждает способность выполнять заказы с высокими требованиями к точности и срокам. Мы предлагаем не просто товар, а инженерное решение, подкрепленное технической поддержкой и гибкостью в адаптации продукции под специфические нужды заказчика.
Рекомендация для B2B-закупщиков: запрашивайте у поставщика сертификаты качества на материалы и отчеты о контроле первых статей (FAI). Это сэкономит вам время и деньги на этапе входного контроля.
Заключение и следующие шаги
Установка скрытых петель узла RS52 — это технологический процесс, требующий дисциплины, точного инструмента и качественных комплектующих. Соблюдение пошаговой инструкции, от правильной разметки до финальной регулировки момента затяжки, обеспечивает долговечность и надежность мебельных конструкций и промышленного оборудования. Игнорирование нюансов подготовки посадочных мест или использование некачественного крепежа неизбежно ведет к снижению срока службы изделия и росту гарантийных случаев.
Инвестиции в качественную оснастку и сотрудничество с проверенными производителями компонентов, такими как ООО Циндао Минда Точная промышленность, окупаются за счет снижения процента брака и повышения удовлетворенности конечных потребителей. Мы готовы предоставить вам не только высококачественные петли и усиливающие пластины, но и техническую консультацию по интеграции наших компонентов в ваши производственные процессы.
Если вы планируете серийное производство или нуждаетесь в разработке индивидуальных решений для ваших проектов, свяжитесь с нами для получения детального коммерческого предложения и технических паспортов на продукцию.
Запросите коммерческое предложение и технический паспорт прямо сейчас, чтобы оптимизировать вашу цепочку поставок и повысить качество выпускаемой продукции.