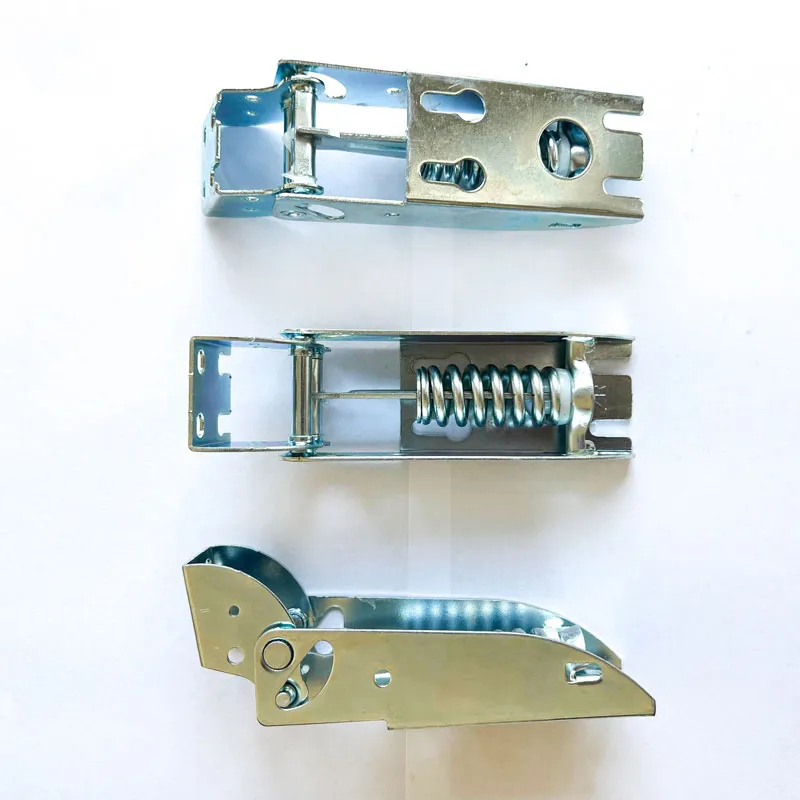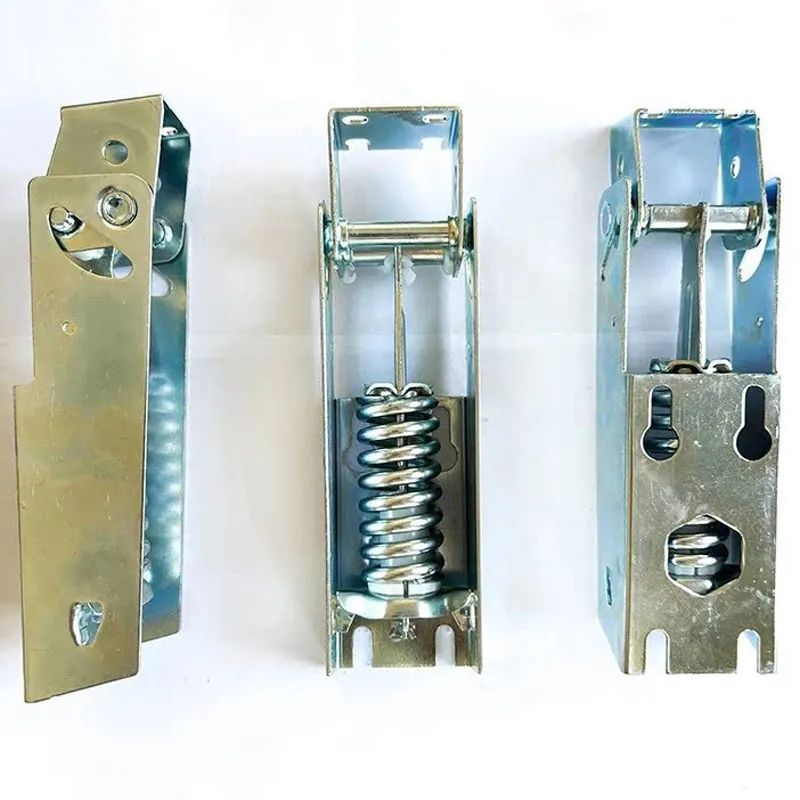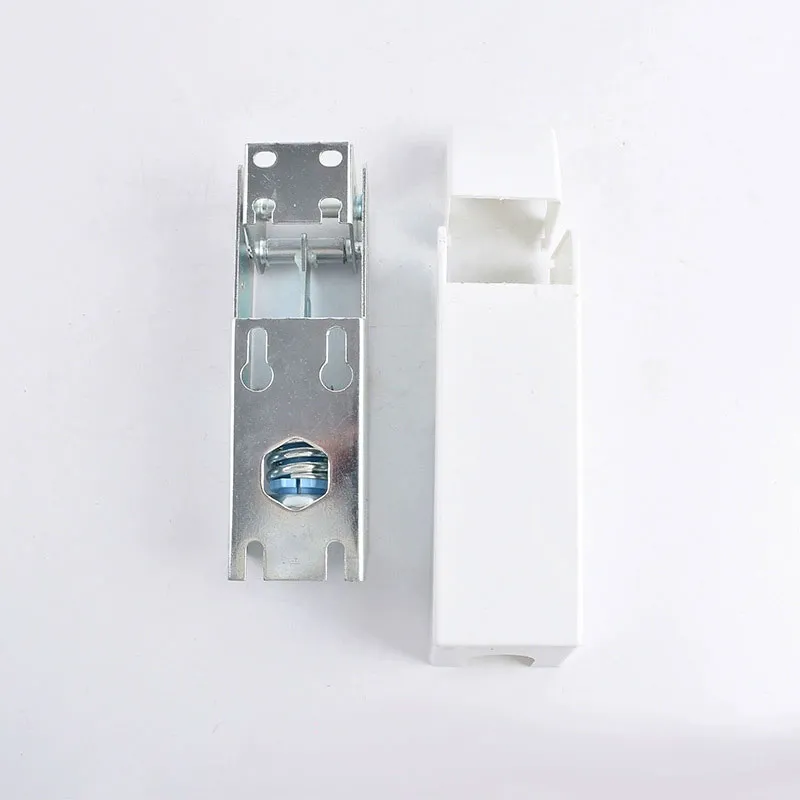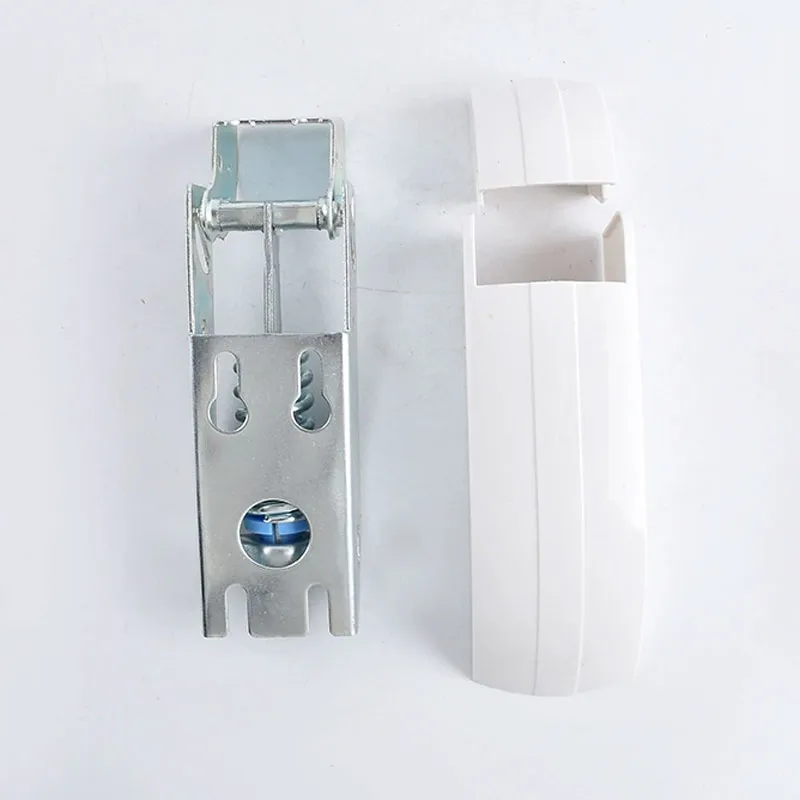
скрытые петли 125/30 мм: применение в мебельном производстве
2026-10-25
Технические характеристики и стандарты качества скрытых петель 125/30 мм
Главное за 30 секунд:
- Критическая точность: Геометрические допуски для петель размером 125/30 мм не должны превышать ±0.05 мм для обеспечения бесшумной работы и долговечности в условиях циклических нагрузок.
- Материаловедение: Использование холоднокатаной стали марок SPCC или SECC с толщиной листа от 1.5 до 2.5 мм является стандартом для предотвращения деформации при монтаже тяжелых фасадов.
- Производственный контроль: Наличие сертификата ISO 9001 и автоматизированных линий штамповки (как у ООО «Циндао Минда Точная промышленность») гарантирует повторяемость параметров в партиях от 10 000 единиц.
В современном мебельном производстве и секторе бытовой техники скрытые петли габаритов 125/30 мм представляют собой не просто крепежный элемент, а сложный инженерный узел, отвечающий за кинематику открывания и эргономику изделия. Размерная сетка 125 мм (длина плеча или базы) и 30 мм (ширина чашки или монтажной пластины) диктует специфические требования к прочности металла и точности гибки. Ошибка в выборе материала или технологии штамповки на этом этапе приводит к эффекту «усталости металла», когда петля теряет упругость после 20–30 тысяч циклов открывания, что недопустимо для премиального сегмента.
С точки зрения материаловедения, ключевым параметром является предел текучести стали. Для петель такого размера оптимальным решением является использование низкоуглеродистой холоднокатаной стали с антикоррозийным покрытием. В нашей практике мы наблюдали случаи, когда экономия 0.1 мм на толщине металла приводила к микротрещинам в зоне сварного шва уже через полгода эксплуатации в условиях повышенной влажности (например, в кухонных модулях или холодильных камерах). Поэтому стандарт требует строгого контроля толщины листа: номинал 2.0 мм с допуском не более ±0.08 мм.
Инженерам-конструкторам и закупщикам следует обращать внимание не только на внешние габариты, но и на внутреннюю структуру зерна металла после штамповки. Неправильная настройка пресса может вызвать остаточные напряжения, которые проявятся позже в виде самопроизвольного раскрытия петли. Рекомендация: Требуйте у поставщика отчеты о механических испытаниях на растяжение и изгиб для каждой партии сырья.
Влияние геометрии 125/30 мм на нагрузочную способность
Геометрия 125/30 мм часто используется в конструкциях, где требуется скрытый монтаж при ограничном пространстве внутри корпуса, но при этом сохраняется необходимость удержания фасада весом до 15–20 кг. Соотношение длины и ширины определяет рычаг усилия. Увеличение длины до 125 мм позволяет распределить нагрузку более равномерно по плоскости крепления, снижая вырывающее усилие на каждый отдельный саморез или евровинт.
Однако, такая конфигурация предъявляет повышенные требования к жесткости самой чашки петли. Если ширина составляет всего 30 мм, центр тяжести смещается, и возникает крутящий момент. Чтобы компенсировать это, производители высококлассных компонентов, такие как ООО «Циндао Минда Точная промышленность», применяют технологию усиления ребрами жесткости непосредственно в процессе глубокой вытяжки. Это позволяет избежать использования дополнительных накладок, сохраняя эстетику скрытого монтажа.
Применение в мебельном производстве и бытовой технике
Скрытые петли формата 125/30 мм находят свое применение в двух основных секторах: классическом мебельном производстве (кухни, шкафы-купе, офисная мебель) и изготовлении корпусов для бытовой и промышленной техники. В каждом из этих секторов существуют свои специфические боли и требования к фурнитуре.
Мебельный сектор: Эстетика и функциональность
В мебельной индустрии тренд на минимализм и «невидимый» крепеж делает скрытые петли незаменимыми. Габарит 125/30 мм идеально подходит для фасадов средней толщины (16–22 мм), обеспечивая угол открывания 90–110 градусов без задевания соседних модулей. Главное преимущество здесь — возможность полной регулировки положения дверцы в трех плоскостях после установки.
Частая ошибка проектировщиков заключается в игнорировании веса наполнения шкафа. Петля может выдерживать статическую нагрузку двери, но при динамическом рывке (резкое открывание) возникает инерционная сила, превышающая расчетную в 1.5–2 раза. Именно поэтому в премиальных кухонных гарнитурах используются петли с интегрированными демпферами или доводчиками, база которых часто соответствует стандарту 125/30 мм.
Важно: При заказе петель для мебельного производства уточняйте тип покрытия. Для внутренних шкафов достаточно цинкования, но для ванных комнат и кухонь необходимо никелирование или порошковая окраска, устойчивая к агрессивным моющим средствам.
Бытовая и промышленная техника: Холодильное оборудование и принтеры
В сегменте B2B производства бытовой техники требования к петлям 125/30 мм еще более строгие. Здесь на первый план выходят виброустойчивость и работа в экстремальных температурных режимах. Ярким примером служит холодильное оборудование. Двери холодильников и морозильных камер подвергаются постоянному перепаду температур от -25°C до +25°C, что вызывает термическое расширение и сжатие материалов.
Компания ООО «Циндао Минда Точная промышленность», являясь поставщиком компонентов для таких гигантов, как концерн Haier и TCL, разработала специализированные серии петель, способных работать в этих условиях без потери герметичности уплотнителя. Стандартная мебельная петля в холодильнике быстро потеряет регулировку из-за люфта, возникающего при температурных деформациях пластика корпуса и металлической петли.
Другой важный сегмент — офисная техника и принтеры. Крышки сканеров и лотки подачи бумаги требуют компактных, но надежных шарниров. Размеры 125/30 мм (или их масштабированные аналоги) позволяют интегрировать механизм в тонкий пластиковый корпус, обеспечивая четкую фиксацию в открытом положении. В данном случае критична точность штамповки: любой заусенец или неровность могут привести к заклиниванию механизма или повреждению пластиковых осей.
| Параметр | Мебельное применение | Бытовая/Пром. техника |
|---|---|---|
| Цикличность (ресурс) | 40 000 – 80 000 циклов | 100 000+ циклов (усиленные) |
| Температурный режим | +5°C … +35°C | -30°C … +60°C |
| Требования к покрытию | Декоративное (никель, хром) | Функциональное (антикоррозия, износостойкость) |
| Допуски геометрии | ±0.1 мм | ±0.03 – 0.05 мм |
| Ключевой риск | Провисание фасада | Нарушение герметичности/заедание |
Производственные процессы и контроль качества: Опыт экспертов
Качество скрытой петли закладывается не на этапе сборки, а на стадии проектирования пресс-формы и выбора метода штамповки. Для изготовления деталей размером 125/30 мм с высокой точностью требуется парк высокоточного оборудования. В частности, использование автоматических прессов усилием от 80 до 250 тонн позволяет осуществлять глубокую вытяжку металла без образования складок и разрывов.
Как показывает практика ООО «Циндао Минда Точная промышленность», расположенного в индустриальном парке Циндао, ключевым фактором успеха является интеграция процессов. Когда проектирование пресс-формы, штамповка и сварка происходят на одной площадке, исключаются риски несоответствия сопрягаемых деталей. Завод, оснащенный радиально-сверлильными, фрезерными и шлифовальными станками, способен поддерживать допуски на уровне IT7-IT8 по системе ГОСТ/ISO, что является золотым стандартом для ответственных соединений.
Типичные производственные дефекты и методы их предотвращения
В нашей инженерной практике мы сталкивались с рядом типовых проблем, возникающих при массовом производстве петель. Понимание этих рисков помогает заказчикам грамотно составлять технические задания (ТЗ) и проводить входной контроль.
- Непровар или перегрев в зоне сварки. При соединении чашки петли с монтажной пластиной часто используется контактная сварка. Если ток выставлен неверно, происходит либо ослабление соединения, либо пережог металла, ведущий к хрупкости. Решение: автоматизированный контроль параметров сварки в реальном времени.
- Люфт в оси вращения. Возникает из-за неточности сверления отверстий под ось или использования некалиброванных штифтов. Для петель 125/30 мм даже люфт в 0.2 мм ощущается пользователем как «разболтанность». Мы рекомендуем использовать прецизионную шлифовку отверстий после штамповки.
- Нестабильность пружинного эффекта. Если пружина изготовлена из проволоки неправильной марки или не прошла термообработку, она быстро «садится». Это приводит к тому, что дверь перестает плотно закрываться. Контроль силы закрытия должен проводиться на выборке из каждой партии (например, 5% от объема).
Инженерный кейс: Один из наших клиентов столкнулся с проблемой массового возврата продукции из-за скрипа петель в холодильниках после 3 месяцев эксплуатации. Анализ показал, что причина была не в самой петле, а в недостаточной смазке и попадании металлической стружки внутрь механизма из-за плохой очистки после штамповки. Внедрение ультразвуковой мойки деталей перед сборкой и использование силиконовой смазки с низким коэффициентом трения полностью решило проблему. Этот случай подчеркивает важность комплексного подхода к качеству, который реализован в системе менеджмента ISO 9001:2000 на предприятиях уровня ООО «Циндао Минда».
Критерии выбора поставщика и логистика
Выбор поставщика скрытых петель — это стратегическое решение, влияющее на репутацию конечного продукта. Рынок Китая предлагает огромный выбор производителей, но далеко не все способны обеспечить стабильность качества при больших объемах. При аудите потенциального партнера следует обращать внимание на следующие аспекты:
- Собственное производство пресс-форм. Возможность быстро модифицировать конструкцию петли под ваши нужды без привлечения сторонних подрядчиков сокращает время выхода на рынок (Time-to-Market) на 30–40%.
- Сертификация и стандарты. Наличие сертификата ISO 9001 является базовым требованием. Для поставок в Россию и страны ЕАЭС необходимо наличие деклараций соответствия ТР ТС. Для европейского рынка — соответствие директивам RoHS и REACH.
- Мощности и оборудование. Парк современных прессов (например, 250 т и 160 т) говорит о способности производителя работать с толстыми металлами и сложными профилями, что критично для durability (долговечности) изделий.
- Опыт работы с крупными брендами. Поставки для таких компаний, как Haier, TCL или Qingdao Xindu Electronics, служат лучшим рекомендательным письмом. Это подтверждает, что производитель прошел строгий аудит качества и способен выполнять жесткие требования корпоративных заказчиков.
Логистика и условия поставки
При заказе промышленных партий скрытых петель важно учитывать логистические нюансы. Металлоизделия имеют значительный вес, поэтому оптимизация упаковки играет ключевую роль в снижении стоимости доставки. Использование плотной картонной тары с разделителями предотвращает контакт металлических деталей друг с другом, исключая царапины и сколы покрытия.
Сроки производства обычно составляют 25–35 дней для серийного заказа, включая изготовление или адаптацию пресс-форм. Однако, при наличии готовых инструментальных форм на складе, срок может быть сокращен до 15–20 дней. Важно заранее согласовать условия Incoterms (обычно FOB Qingdao или EXW), чтобы четко понимать зону ответственности за транспортировку.
Совет закупщику: Всегда запрашивайте образцы (sample batch) перед запуском массовой партии. Проведите собственные тесты на циклическое открывание и коррозионную стойкость в солевом тумане (salt spray test) не менее 48 часов. Это позволит выявить скрытые дефекты материала до того, как товар окажется в контейнере.
Заключение и призыв к действию
Скрытые петли размером 125/30 мм являются важным компонентом, определяющим качество и долговечность мебельных конструкций и бытовой техники. Их правильное применение требует глубокого понимания материаловедения, технологий штамповки и условий эксплуатации. Сотрудничество с проверенным производителем, таким как ООО «Циндао Минда Точная промышленность», обладающим полным циклом производства, современным оборудованием и сертификацией ISO 9001, позволяет минимизировать риски брака и обеспечить стабильность поставок.
Не позволяйте качеству фурнитуры стать слабым звеном вашего продукта. Инвестиции в надежные компоненты окупаются снижением количества рекламаций и повышением лояльности конечных потребителей.
Готовы обсудить техническое задание?
Запросите коммерческое предложение, технические чертежи и бесплатные образцы для тестирования прямо сейчас.
Связаться с инженером отдела продаж